

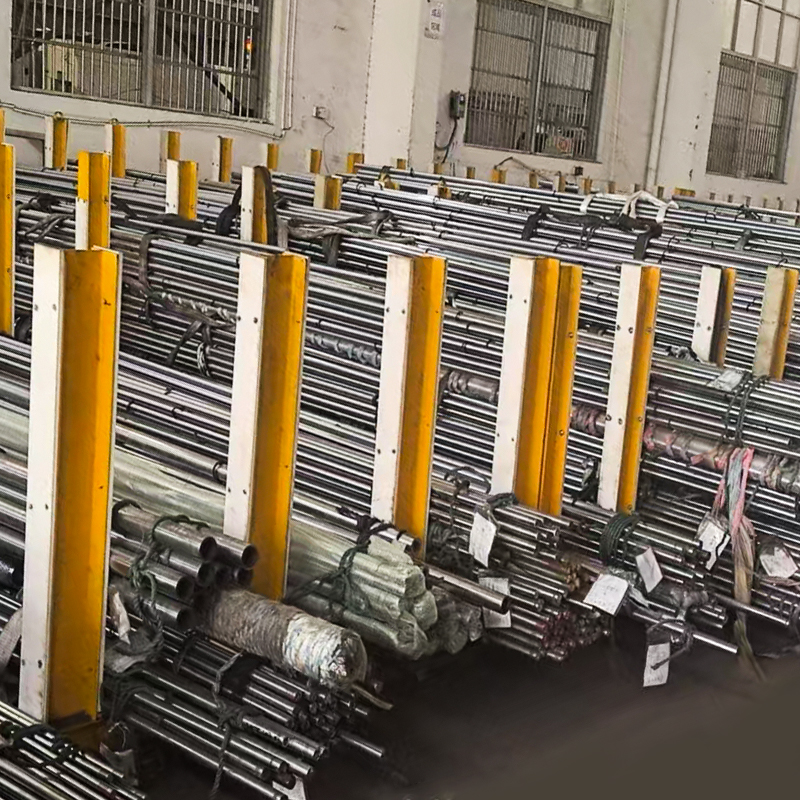
বড় ব্যাস পাতলা প্রাচীর CDW ইস্পাত টিউব Ø100*1
বড় ব্যাসের পাতলা প্রাচীর কোল্ড ড্রন ওয়েল্ডেড টিউব – Ø100×1 মিমি যথার্থ পাতল...

একটি ঠাণ্ডা টানা ইস্পাত টিউব একটি উজ্জ্বল, পরিষ্কার পৃষ্ঠের সাথে লাইন ছেড়ে যায় এবং এটি ঠিক সেই মুহুর্তে এটি দুর্বল হয়ে যায়। বেয়ার স্টিলের আর্দ্র বাতাস, কনটেইনার ঘনীভূতকরণ, আঙুলের ছাপ বা ক্লোরাইড ধুলোর বিরুদ্ধে কোনো প্রতিরক্ষা নেই এবং একটি নির্ভুল নল যা ছয় সপ্তাহ ধরে সমুদ্রপথে ভ্রমণ করেছে তা পৃষ্ঠের মরিচা নিয়ে আসতে পারে যা কোনো গ্রাহক আনলোডিং ডকে দেখতে চায় না। অ্যান্টি-জারা পৃষ্ঠ চিকিত্সা ব্যবহারিক উত্তর, কিন্তু এটি একটি একক পণ্য নয়। এটি প্রক্রিয়াগুলির একটি পরিবার, প্রতিটির নিজস্ব উদ্দেশ্য, খরচ এবং নিম্নধারার ফলাফল রয়েছে।
বছরের পর বছর ধরে আমরা অনেকগুলি টিউব ব্যাচ প্রলিপ্ত, ফসফেটেড, তেলযুক্ত এবং ক্রোম-প্লেটেড করেছি এবং আমরা শিখেছি যে সঠিক পছন্দটি আবরণের চেয়ে আমাদের ছেড়ে যাওয়ার পরে টিউবটির কী হবে তার উপর অনেক বেশি নির্ভর করে। এই নিবন্ধটি সেট করে যে আমরা কীভাবে সমস্যাটি নিয়ে ভাবি।
ক্ষয় খুব কমই সেবা শুরু হয়. এটি উত্পাদন এবং সমাবেশের মধ্যে ফাঁক থেকে শুরু হয় এবং এটি সাধারণত তিনটি জিনিস দ্বারা ট্রিগার হয়: আর্দ্রতা, দূষণ এবং সময়। একটি ওঠানামাকারী তাপমাত্রা সহ একটি গুদামে স্তুপীকৃত একটি টিউব প্রতিদিন তার পৃষ্ঠে ঘনীভবন সংগ্রহ করে। লুব্রিকেন্টের অবশিষ্টাংশ আঁকা, তরল কাটা, লবণ এবং বায়ুবাহিত ধূলিকণা সবই সেই পৃষ্ঠে বসে এবং ক্ষয় কোষকে কাজ করার জন্য কিছু দেয়।
কোল্ড-টানা এবং কোল্ড-রোল্ড টিউব হট-রোল্ড স্টকের চেয়ে বেশি উন্মুক্ত কারণ পৃষ্ঠটি রাসায়নিকভাবে সক্রিয় এবং মিল স্কেল মুক্ত। একই পরিষ্কার পৃষ্ঠ যা একটি সজ্জিত সিলিন্ডার বোর বা একটি আয়না-সমাপ্ত রডকে সম্ভব করে তোলে পাতলা অক্সাইড স্তরটিও সরিয়ে দেয় যা অন্যথায় আক্রমণকে ধীর করে দেয়। হাইড্রোলিক এবং বায়ুসংক্রান্ত অ্যাপ্লিকেশনের জন্য, পরিণতিটি শুধুমাত্র প্রসাধনী নয়: একটি অভ্যন্তরীণ ব্যাসের একটি ক্ষয়কারী পিট একটি সিল ঠোঁট তুলতে পারে এবং একটি পিট করা পিস্টন রড অল্প সময়ের মধ্যে ওয়াইপার এবং গ্রন্থিটিকে ক্ষতিগ্রস্ত করবে।
এটি স্পষ্টভাবে বলার মতো যে একটি আবরণ একটি মেরামত নয়। যদি একটি টিউবে ইতিমধ্যেই গর্ত, স্ক্র্যাচ বা এমবেডেড স্কেল থাকে তবে কোনও ফসফেট স্তর বা পেইন্ট ফিল্ম এটিকে ঠিক করবে না এবং প্রকৃতপক্ষে সেই ত্রুটিগুলি কয়েক মাস পরে আবরণের মাধ্যমে ফোস্কা বা আঠালো ব্যর্থতা হিসাবে দেখাবে।
ফসফেটিং ইস্পাত পৃষ্ঠের উপরে একটি ফিল্ম যোগ করার পরিবর্তে একটি সূক্ষ্ম স্ফটিক ফসফেট স্তরে রূপান্তরিত করে। জিঙ্ক ফসফেটিং হল কার্বন ইস্পাত টিউবের জন্য সাধারণ পছন্দ, যার আবরণের ওজন সাধারণত 2 থেকে 10 গ্রাম/মি² এর মধ্যে থাকে টিউবটি আঁকা, তেলযুক্ত বা অঙ্কন বেস হিসাবে ব্যবহার করা হবে কিনা তার উপর নির্ভর করে। স্তরটি একটি মাইক্রো স্কেলে ছিদ্রযুক্ত, যা এটিকে প্রাইমারের জন্য একটি দুর্দান্ত নোঙ্গর করে তোলে এবং এটি বেয়ার স্টিলের চেয়ে আরও ভাল জায়গায় মরিচা-প্রতিরোধী তেল রাখে।
স্ট্রাকচারাল টিউব, বানোয়াট ফ্রেম এবং অংশ যা ডেলিভারির পরে আঁকা হবে, ফসফেটিং প্রায়শই আমরা অফার করতে পারি সবচেয়ে সাশ্রয়ী বিকল্প। এটি ঢালাই করা সমাবেশগুলির সাথে ভাল কাজ করে, যদি প্রাক-চিকিত্সা লাইনটি সঠিকভাবে নিয়ন্ত্রিত হয়।
 ফসফেটেড কোল্ড-ড্রন যথার্থ ইস্পাত পাইপ ফসফেট-কোটেড কোল্ড-ড্রন টিউব জারা প্রতিরোধ ক্ষমতা এবং পেইন্ট আনুগত্য উন্নত করে, এটি ডেলিভারির পরে আঁকা ঢালাই কাঠামোগত ফ্রেমের জন্য একটি ব্যয়-কার্যকর প্রাক-চিকিত্সা করে তোলে। পণ্য দেখুন →
ই-কোটিং, বা ইলেক্ট্রোফোরেটিক ডিপোজিশন, টিউবের উপর চার্জযুক্ত রজন কণাগুলি চালাতে একটি বৈদ্যুতিক ক্ষেত্র ব্যবহার করে। ফলাফল হল একটি খুব সমান কালো ফিল্ম, সাধারণত প্রায় 15 থেকে 25 মাইক্রন, যা বোরসে এবং চারপাশে প্রান্তে পৌঁছে যায় যেখানে স্প্রে পেইন্টিং সংগ্রাম করে। ক্যাথোডিক ইপোক্সি সিস্টেমগুলি দৃঢ় লবণ-স্প্রে কর্মক্ষমতা এবং ভাল যান্ত্রিক প্রতিরোধ দেয়, এবং প্রক্রিয়াটি জল-ভিত্তিক, যা পরিবেশগত প্রতিবেদনের বাধ্যবাধকতা সহ গ্রাহকদের কাছে ক্রমবর্ধমান গুরুত্বপূর্ণ।
আমরা সাধারণত ই-কোটিং সুপারিশ করি যেখানে ফিনিশড মেশিনে একটি টিউব দৃশ্যমান হয়, যেখানে এটি বহিরঙ্গন বা ওয়াশ-ডাউন অবস্থার সংস্পর্শে আসবে, বা যেখানে ভিতরের পৃষ্ঠের সুরক্ষা প্রয়োজন তবে এটি অবশ্যই চর্বিযুক্ত হবে না। ট্রেড-অফ হল যে কিছু অ্যাসেম্বলিতে ঢালাই করার আগে ই-কোটকে অবশ্যই ছিনতাই বা মাস্ক করা উচিত এবং এটি একটি ছোট কিন্তু বাস্তব পুরুত্ব যোগ করে যা ক্লোজ-টলারেন্স ফিটগুলিতে বিবেচনা করা উচিত।
 কালো ই-কোটেড অ্যান্টি-জারা ইস্পাত পাইপ কালো ইলেক্ট্রো-কোটিং অভিন্ন অভ্যন্তরীণ এবং বাহ্যিক কভারেজ প্রদান করে, দৃশ্যমান, বহিরঙ্গন বা ওয়াশ-ডাউন টিউব যেখানে একটি অ-চর্বিযুক্ত প্রতিরক্ষামূলক ফিনিস প্রয়োজন হয়। পণ্য দেখুন →
মরিচা-প্রতিরোধী তেল টিউবের জন্য ওয়ার্কহরস রয়ে গেছে যা গ্রাহকের দ্বারা মেশিন করা, ঢালাই করা বা ডিগ্রেস করা হবে। একটি ভালভাবে প্রয়োগ করা তেল ফিল্ম খুব অর্থনৈতিকভাবে স্বল্পমেয়াদী স্টোরেজ এবং অভ্যন্তরীণ পরিবহন পরিচালনা করে এবং এটি একটি স্ট্যান্ডার্ড ক্ষারীয় ধোয়ার মাধ্যমে সরানো যেতে পারে। দীর্ঘ সময়ের জন্য সমুদ্রের মালামালের জন্য আমরা একটি ভারী প্রিজারভেটিভ বা একটি বাষ্প-ফেজ ইনহিবিটরকে এন্ড ক্যাপ এবং শুকনো প্যাকিংয়ের সাথে মিলিত করার পরামর্শ দিই।
তেলের সাথে প্রধান ঝুঁকি হল সামঞ্জস্য। একটি ভারী তেলযুক্ত টিউব একজন গ্রাহকের পরিষ্কারের স্নানকে দূষিত করতে পারে, পরবর্তীতে অন্য কোথাও ফসফেটিং ধাপে হস্তক্ষেপ করতে পারে, বা একটি বোরে ফাঁদ পেতে পারে। হালকা, পরিষ্কার, ভাল-নিষ্কাশিত ছায়াছবি প্রায় সবসময় মোটা বেশী ভাল হয়.
পিস্টন রড এবং সিলিন্ডার বোরগুলির জন্য, জারা সুরক্ষা এবং পরিধান প্রতিরোধ একসাথে সমাধান করতে হবে। 20 থেকে 30 মাইক্রনে হার্ড ক্রোম প্লেটিং, একটি ইন্ডাকশন-কঠিন সাবস্ট্রেট এবং পরে ফিনিশ-গ্রাউন্ডের উপর প্রয়োগ করা হয়, একটি নিম্ন-ঘর্ষণ পৃষ্ঠ দেয় যা আর্দ্রতা এবং হালকা আক্রমণাত্মক মিডিয়া থেকে ঘর্ষণ এবং আক্রমণ উভয়ই প্রতিরোধ করে। কলাইয়ের গুণমান প্রি-ট্রিটমেন্ট, বাথ কন্ট্রোল এবং পোস্ট-প্লেটিং গ্রাইন্ডিং এবং ক্র্যাক ঘনত্বের উপর অনেক বেশি নির্ভর করে: একটি খারাপভাবে নিয়ন্ত্রিত ক্রোম স্তরটি সাবস্ট্রেটে ক্ষয় শুরু করার জন্য যথেষ্ট ছিদ্রযুক্ত হতে পারে।
 হার্ড ক্রোম ধাতুপট্টাবৃত ইন্ডাকশন শক্ত পিস্টন রড হার্ড ক্রোম প্লেটিং সহ ইন্ডাকশন-কঠিন 45# বা 4130 স্টিল বার হাইড্রোলিক এবং বায়ুসংক্রান্ত সিলিন্ডার রডগুলির জন্য পরিধান এবং জারা প্রতিরোধের অফার করে। পণ্য দেখুন →
কখনও কখনও সবচেয়ে নির্ভরযোগ্য ক্ষয়-বিরোধী সিদ্ধান্ত হল উপাদানটিকে আবরণ না করে পরিবর্তন করা। TP304 বা TP316L-এ কোল্ড-টানা স্টেইনলেস টিউব খাদ্য, চিকিৎসা এবং আক্রমনাত্মক-পরিবেশ অ্যাপ্লিকেশনের জন্য আবরণ প্রশ্ন সম্পূর্ণরূপে সরিয়ে দেয় এবং যান্ত্রিক কাজ করার পর প্যাসিভেশন প্যাসিভ লেয়ারটিকে পুনরুদ্ধার করে। আমরা স্টেইনলেসকে ডিজাইনের পছন্দ হিসাবে বিবেচনা করি, লেপের বিকল্প হিসেবে নয়, এবং শুধুমাত্র যখন দায়িত্ব সত্যিকার অর্থে এটির জন্য আহ্বান করে তখনই এটি সুপারিশ করি।
নীচের সারণীটি সংক্ষিপ্ত করে যে এই চিকিত্সাগুলি অনুশীলনে কীভাবে আচরণ করে। ফিল্মের পরিসংখ্যানগুলি সাধারণ পরিসর, পরম সীমা নয়, কারণ স্নানের রসায়ন, স্তরের অবস্থা এবং গ্রাহকের স্পেসিফিকেশন সবই ফলাফলকে পরিবর্তন করে।
| চিকিৎসা | সাধারণ ফিল্ম | সেরা ফিট | দেখার জন্য পয়েন্ট |
|---|---|---|---|
| জিঙ্ক ফসফেটিং | 2-10 গ্রাম/মি² | টিউব আঁকা, কাঠামোগত এবং ঢালাই অংশ | একটি পরিষ্কার, সক্রিয় পৃষ্ঠ প্রয়োজন; ছিদ্রযুক্ত স্তর তেল বা পেইন্ট প্রয়োজন |
| ইলেক্ট্রোফোরেটিক আবরণ | 15-25 µm | দৃশ্যমান অংশ, বোর, আউটডোর এবং ওয়াশ-ডাউন ডিউটি | বেধ ফিট প্রভাবিত করে; ঢালাই করার আগে মাস্কিং প্রয়োজন |
| মরিচা-প্রতিরোধী তেল | 1-5 গ্রাম/মি² | মেশিনিং স্টক, সংক্ষিপ্ত স্টোরেজ, অভ্যন্তরীণ পরিবহন | সীমিত আর্দ্রতা সুরক্ষা; অপসারণ এবং সামঞ্জস্য সমস্যা |
| হার্ড ক্রোম কলাই | 20-30 µm | পিস্টন রড, সিলিন্ডার বোর, স্লাইডিং যোগাযোগ | ক্র্যাক ঘনত্ব নিয়ন্ত্রণ; কলাই এবং নাকাল পরে ব্যাস পরিবর্তন |
| নিষ্ক্রিয় স্টেইনলেস | প্যাসিভ লেয়ার | খাদ্য, চিকিৎসা, রাসায়নিকভাবে আক্রমণাত্মক মিডিয়া | উচ্চ উপাদান খরচ; ক্লোরাইড এখনও যত্ন প্রয়োজন |
এখানেই বেশিরভাগ সোর্সিং সমস্যার জন্ম হয়। দীর্ঘ সঞ্চয়স্থানের জন্য সুন্দরভাবে প্রলিপ্ত একটি টিউব, কিন্তু একটি ঢালাই কোষের জন্য নির্ধারিত যা একটি দস্তা-সমৃদ্ধ স্তর গ্রহণ করবে না, এটি একটি লেপ ব্যর্থতা, তা নির্বিশেষে এটি একটি লবণ-স্প্রে ক্যাবিনেটে যতই ভাল পারফর্ম করেছে। কিছু সুপারিশ করার আগে আমরা তিনটি প্রশ্ন জিজ্ঞাসা করি:
সমাপ্ত হাইড্রোলিক সিলিন্ডার ব্যারেলগুলির জন্য যা একত্রিত করার জন্য প্রস্তুত সরবরাহ করা হয়, উদাহরণস্বরূপ, একটি শুষ্ক বা খুব হালকা তেলযুক্ত বোর প্রায়শই একটি ভারী প্রিজারভেটিভের চেয়ে পছন্দনীয়, কারণ সমাবেশ লাইন যেভাবেই হোক অংশটিকে পরিষ্কার করবে এবং একটি আঠালো ফিল্ম ধুলো আটকে দেবে। একটি আর্দ্র গন্তব্যে কনটেইনার শিপিংয়ের জন্য টিউবগুলির জন্য, শেষ ক্যাপ এবং ডেসিক্যান্ট প্যাক সহ একটি ভারী সিস্টেম অনেক গুণ বেশি অর্থ প্রদান করে।
আমরা অফার করি প্রতিটি চিকিত্সা এটির আগে করা পদক্ষেপগুলির উপর নির্ভর করে। Degreasing সম্পূর্ণরূপে অঙ্কন এবং কাটা তেল অপসারণ করা আবশ্যক; পিকলিং বা যান্ত্রিক পরিস্কার একটি অভিন্ন, সক্রিয় ইস্পাত পৃষ্ঠ উন্মুক্ত করা আবশ্যক; ধুয়ে ফেললে অবশ্যই অবশিষ্ট লবণ অপসারণ করতে হবে যা অন্যথায় ফিল্মের নীচে বসবে। আমাদের প্রক্রিয়াকরণ লাইন স্নানের ঘনত্ব, তাপমাত্রা, বাস করার সময় এবং জলের গুণমান ধুয়ে ফেলার উপর নিয়ন্ত্রিত হয় এবং প্রতিটি রানের নমুনা অংশগুলিতে ফিল্মের ওজন বা আবরণের বেধ পরীক্ষা করা হয়।
এর কোনোটিই ত্রুটিপূর্ণ সাবস্ট্রেটকে আড়াল করতে পারে না, এই কারণেই আমরা লেপের আগে না করে সোজাতা, মাত্রা এবং পৃষ্ঠের অবস্থা পরীক্ষা করি একটি স্ক্র্যাচের উপর প্রয়োগ করা একটি আবরণ সেই স্ক্র্যাচটিতে ব্যর্থ হবে এবং এটি আবরণের উপর দোষারোপ করা হবে।
ক্রেতাদের জন্য, ব্যবহারিক নিয়ন্ত্রণ হল একটি লিখিত স্পেসিফিকেশন: কোন চিকিৎসা, কোন মান, কোন ফিল্মের ওজন বা বেধ, প্রযোজ্য হলে লবণ-স্প্রে করার সময়কাল এবং কীভাবে অংশটি প্যাক করা আবশ্যক। আমরা সেই স্পেসিফিকেশনের খসড়া তৈরিতে সাহায্য করতে পেরে সবসময় খুশি, কারণ একটি পরিষ্কার উভয় পক্ষের চিঠিপত্র পরবর্তীতে অনেক বেশি সঞ্চয় করে।
অ্যান্টি-জারোসন ট্রিটমেন্ট হল একটি নির্ভুল টিউবের খরচের একটি ছোট ভগ্নাংশ, এবং এটি অংশের পুরো মানকে রক্ষা করে। আপনি যদি নিশ্চিত না হন যে কোন রুটটি আপনার আবেদনের জন্য উপযুক্ত, তাহলে আমাদের অঙ্কন, উপাদানের গ্রেড এবং পরিবেশের একটি বিবরণ পাঠান এবং আমরা আপনাকে সৎভাবে বলব যে আমরা কোন বিকল্পটি বেছে নেব এবং কোনটি এড়িয়ে চলব৷
আপনি এর মাধ্যমে আমাদের প্রযুক্তিগত দলে পৌঁছাতে পারেন যোগাযোগ পৃষ্ঠা , এবং তিনটি সাধারণ চিকিত্সার কাছাকাছি তুলনা করার জন্য আপনি আমাদের নোটটি পেতে পারেন ই-লেপ বনাম ফসফেটিং বনাম তৈলাক্তকরণ একটি প্রারম্ভিক বিন্দু হিসাবে দরকারী।

বড় ব্যাসের পাতলা প্রাচীর কোল্ড ড্রন ওয়েল্ডেড টিউব – Ø100×1 মিমি যথার্থ পাতল...

আমাদের অ্যালয় স্টিল পিস্টন রডগুলি উচ্চ-শক্তির 20MnV6 বা 27SiMn ইস্পাত থেকে ত...

আমাদের হাইড্রোলিক সিলিন্ডার টিউবগুলি (CDW) EN 10305-2 E355 অনুযায়ী উত্পাদিত ...

আমাদের ASTM A519 হাইড্রোলিক সিলিন্ডার টিউবগুলি কোল্ড টানা বিজোড় (CDS) ইস্পাত...

আমাদের হাইড্রোলিক সিলিন্ডার টিউব - ASTM A513 ST52 কোল্ড ড্রন ওয়েল্ডেড (CDW) ...

আমাদের Honed এবং Skived & Roller Burnished (SRB) টিউবগুলি EN 10305-1 E355 কোল...


