

EN 10305-2 যথার্থ ওয়েল্ডেড ড্রাইভ শ্যাফ্ট টিউবিং – E355, E235, E420, E275 (Ø60 x 3.5 মিমি এবং 50–219 মিমি)
EN 10305-2 যথার্থ ওয়েল্ডেড ড্রাইভ শ্যাফ্ট টিউবিং – E355, E235, E420, E275 (Ø...

আপনি যদি কখনও একটি সিলিন্ডার ব্যারেল বা শ্যাফ্ট কম্পোনেন্ট উদ্ধৃত করে থাকেন এবং টিউবটিকে "EN 10305-2 E355" হতে বলা হয়, তাহলে আপনি ইতিমধ্যেই জানেন যে বাক্যাংশটি মোটামুটি বিস্তারিত লুকিয়ে রাখে। এটি একটি স্ট্যান্ডার্ড, একটি ইস্পাত গ্রেড এবং এক্সটেনশন দ্বারা একটি উত্পাদন পথের নাম দেয়: স্ট্রিপ স্টিল, বৈদ্যুতিক-প্রতিরোধ ঝালাই, তারপর ঠান্ডা তার চূড়ান্ত আকারে টানা হয়। তিনটিই সারিবদ্ধ করা হল একটি টিউবকে আলাদা করে যা মেশিন পরিষ্কারভাবে কাজ করে এবং এর বোরকে একটি থেকে ধরে রাখে যার ফলে নিচের দিকে তিনটি অপারেশনে মাথাব্যথা হয়।
আমরা জলবাহী এবং যান্ত্রিক গ্রাহকদের জন্য টিউব আঁকার জন্য বছর কাটিয়েছি, এবং E355 এর আশেপাশের প্রশ্নগুলি সত্যিই পরিবর্তিত হয়নি। পার্ট 1 এবং পার্ট 2 এর মধ্যে পার্থক্য কি? কেন একই গ্রেড দুটি সরবরাহকারী থেকে ভিন্নভাবে আচরণ করে? কখন honing অতিরিক্ত পদক্ষেপের মূল্য, এবং যখন একটি ঠান্ডা টানা বোর যথেষ্ট ভাল? নীচে আমরা সেই পয়েন্টগুলির মধ্য দিয়ে ক্রমানুসারে হাঁটছি যেগুলি সাধারণত একটি প্রকল্পে আসে।
EN 10305 স্পষ্টতা ইস্পাত টিউবের জন্য ইউরোপীয় মান, এবং এটি অংশে বিভক্ত। অংশ 1 বিজোড় কোল্ড টানা টিউব কভার. পার্ট 2 — এই নিবন্ধটি যা সম্পর্কে — ঢালাই করা, ঠান্ডা-টানা টিউবকে কভার করে। উভয় অংশই গ্রেডের একটি পরিবার ভাগ করে নেয় (E215, E235, E255, E355), এবং উভয়ই চাপ-পাত্র কোডে তৈরি টিউবগুলির পরিবর্তে আঁট মাত্রিক নির্ভুলতার জন্য তৈরি টিউবগুলিকে বর্ণনা করে। এই পার্থক্যটি গুরুত্বপূর্ণ: EN 10305-2 হল নির্ভুল নলের জন্য একটি মাত্রিক এবং প্রযুক্তিগত ডেলিভারি মান, বয়লার বা চাপের সরঞ্জামের স্পেসিফিকেশন নয়।
অনুশীলনে, একটি পার্ট 2 টিউব স্লিট স্টিলের স্ট্রিপ হিসাবে জীবন শুরু করে। স্ট্রিপটি তৈরি হয় এবং ERW একটি প্যারেন্ট টিউবে ঢালাই করা হয়, তারপর চূড়ান্ত ব্যাস এবং প্রাচীরে পৌঁছানোর জন্য একটি ম্যান্ড্রেল বা প্লাগের উপর ডাই দিয়ে ঠান্ডা টানা হয়। কারণ ঢালাইয়ের পরে ড্র হয়, ওয়েল্ড সীমটি প্যারেন্ট মেটালের সাথে সংকুচিত এবং লম্বা করা হয়, এই কারণেই একটি সঠিকভাবে তৈরি ঠান্ডা-আঁকা ওয়েল্ডেড টিউব ঢালাই করা ERW টিউবের মতো একই সীমকে বহন করে না। প্রসবের অবস্থার উপর নির্ভর করে ড্রয়ের মধ্যে বা শেষে অ্যানিলিং প্রয়োগ করা যেতে পারে।
E355-এ সংখ্যাটি হল শিরোনাম: একটি নির্দিষ্ট ন্যূনতম ফলন শক্তি 355 MPa। এটি E235 এর তুলনায় প্রায় পঞ্চাশ শতাংশ বেশি, যে কারণে E355 সিলিন্ডার ব্যারেল, টেলিস্কোপিক বিভাগ এবং ড্রাইভ শ্যাফ্ট টিউবে পরিণত হয় যেখানে একটি হালকা প্রাচীরকে একই লোড বহন করতে হয়। ঠাণ্ডা-আঁকানো অবস্থায় প্রসার্য শক্তি ফলন চিত্রের উপরে আরামদায়কভাবে বসে, কিন্তু আপনি কোন ডেলিভারি অবস্থার অর্ডার করেন তার উপর আপনি নির্ভর করতে পারেন সঠিক মানগুলি - একটি বিন্দু যা এই গ্রেডের অন্য যেকোনটির চেয়ে বেশি বিতর্ক সৃষ্টি করে।
| অবস্থা | মিল এ কি হয় | আপনি নিচের দিকে কি লক্ষ্য করুন | আদর্শ ফিট |
|---|---|---|---|
| C | চূড়ান্ত ঠান্ডা ড্র, পরে কোন তাপ চিকিত্সা | সর্বোচ্চ শক্তি এবং কঠোরতা, নিম্ন প্রসারণ, আরো অবশিষ্ট চাপ | ব্যারেল যে honed করা হবে, সাধারণ যান্ত্রিক অংশ |
| এলসি | অঙ্কন পরে নরম annealed | নিম্ন শক্তি, ভাল নমনীয়তা, সহজ মেশিনিং এবং গঠন | অংশ নমন, crimping বা ভারী কাটা অপারেশন প্রয়োজন |
| এসআর | আঁকার পরে কম তাপমাত্রায় চাপ উপশম হয় | টিউব কাটা এবং মেশিন করা হলে উন্নত মাত্রিক স্থায়িত্ব | পাতলা-প্রাচীর এবং টাইট-সহনশীলতা বোর যা বৃত্তাকার থাকতে হবে |
| A | সম্পূর্ণরূপে annealed | সবচেয়ে নরম এবং সবচেয়ে নমনীয়, চারটির মধ্যে সর্বনিম্ন শক্তি | গুরুতর গঠন, flaring বা swaging কাজ |
একটি ব্যবহারিক নোট: E355 একটি একক নির্দিষ্ট রেসিপি নয়। স্ট্যান্ডার্ড ফলাফলকে সীমাবদ্ধ করে — যান্ত্রিক বৈশিষ্ট্য, সহনশীলতা, পৃষ্ঠের অবস্থা — এবং সেখানে পৌঁছানোর জন্য স্টিলমেকার রুম ছেড়ে দেয়। দুটি মিল উভয়ই কমপ্লায়েন্ট E355 চালাতে পারে এবং এখনও কঠোরতা, ডিম্বাকৃতি এবং প্রথম কাটার পরে টিউবটি কীভাবে আচরণ করে তার মধ্যে পার্থক্য রয়েছে। এই কারণেই আমরা সবসময় গ্রাহকদের জিজ্ঞাসা করি যে টিউবটি আমাদের ছেড়ে যাওয়ার পরে কী হবে।
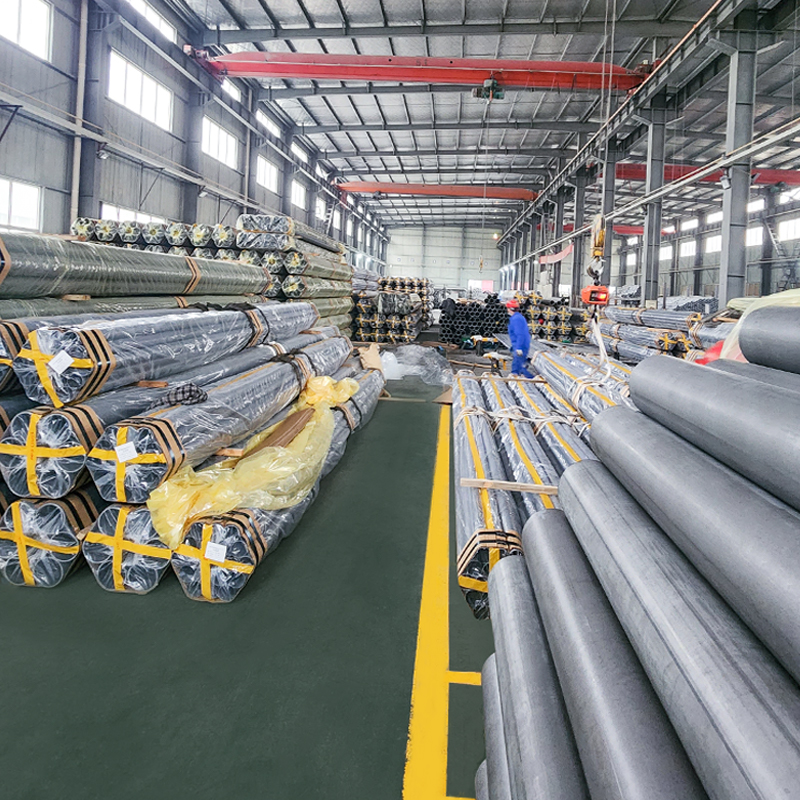 কোল্ড ড্রন ওয়েল্ডেড স্টিল টিউব EN 10305-2 জলবাহী এবং যান্ত্রিক অংশগুলির জন্য E235, E355 এবং E460-এ যথার্থ CDW টিউব যেখানে সামঞ্জস্যপূর্ণ স্ট্রিপ কেমিস্ট্রি এবং সিমেট্রিক প্রাচীর সহায়তা সিলিন্ডার বোর ক্লিনআপ। পণ্য দেখুন →
সিলিন্ডারের কাজের জন্য, ঢালাই করা ঠান্ডা-টানা টিউবের যুক্তি হল সামঞ্জস্য। স্ট্রিপ একটি পরিচিত রসায়ন এবং একটি অভিন্ন বেধের সাথে আসে, তাই পরিধির চারপাশে প্রাচীরের তারতম্য ছোট শুরু হয় এবং অঙ্কনের মাধ্যমে ছোট থাকে। বিজোড় টিউব একটি ছিদ্র করা খোসা থেকে শুরু হয়, এবং যখন ভাল সীমলেস মিলগুলি বিকেন্দ্রিকতাকে শক্তভাবে নিয়ন্ত্রণ করে, একটি ঢালাই-টানা নলটিতে প্রাচীরের পুরুত্ব সহজাতভাবে প্রতিসম হয়। এটি একটি বোরে অনুবাদ করে যা কম স্টক অপসারণের সাথে পরিষ্কার হয় এবং একটি প্রাচীর যেখানে ডিজাইনার এটি রেখেছেন সেখানেই থাকে।
দ্বিতীয় সুবিধা হল বোর নিজেই। একটি ঠাণ্ডা-আঁকানো আইডি ম্যান্ড্রেল থেকে মসৃণ এবং কঠোর পরিশ্রম করে আসে, যা প্রায়ই বায়ুসংক্রান্ত পরিষেবা বা নিম্ন-চাপের জলবাহী কাজের জন্য যথেষ্ট। যেখানে অ্যাপ্লিকেশনটি একটি সিলিং পৃষ্ঠের দাবি করে, সেখানে টিউবটিকে 0.4 µm এর কাছাকাছি রুক্ষতা সহ একটি H8 বা H9 বোরে পুড়িয়ে দেওয়া যেতে পারে। এই সমাপ্তি আমাদের মান জলবাহী সিলিন্ডার টিউব পরিসীমা, এবং এই কারণেই অনেক ব্যারেল নির্মাতারা বার বা ভারী বিজোড় স্টক থেকে মেশিন করার পরিবর্তে একটি টানা-ঝালাই রুট নির্দিষ্ট করে।
যেখানে ঢালাই-আঁকানো স্টপ অর্থপূর্ণভাবে বলার যোগ্য। খুব ভারী দেয়াল, অস্বাভাবিক ব্যাস-থেকে-ওয়াল অনুপাত, এবং প্রেসিশন টিউব স্ট্যান্ডার্ডের পরিবর্তে প্রেসার ভেসেল কোড দ্বারা নিয়ন্ত্রিত অ্যাপ্লিকেশনগুলি সাধারণত নিরবচ্ছিন্নভাবে পরিবেশন করা হয়। একটি ভাল সরবরাহকারী আপনাকে এটির চারপাশে উদ্ধৃতি দেওয়ার পরিবর্তে তা বলবে।
 হাইড্রোলিক সিলিন্ডার টিউব EN 10305-2 E355 হোনিং বা SRB ফিনিশিংয়ের জন্য কোল্ড-টানা ওয়েল্ডেড টিউব, মাঝারি চাপের হাইড্রোলিক সিলিন্ডারের জন্য উপযুক্ত যেখানে ব্যারেল সমাবেশের আগে OD, প্রাচীর এবং আইডি সহনশীলতা গুরুত্বপূর্ণ। পণ্য দেখুন →
সহনশীলতা হল যেখানে E355 টিউব তার খ্যাতি অর্জন করে বা হারায়। EN 10305-2 সহনশীলতা ক্লাসের একটি সেটের সাথে কাজ করে এবং অনুমোদিত ব্যান্ডের বিপরীত প্রান্তে বসে দুটি টিউব উভয়ই "E355" হতে পারে। বাইরের ব্যাস, প্রাচীরের পুরুত্ব এবং ভিতরের ব্যাস প্রতিটি তাদের নিজস্ব সহনশীলতা বহন করে, এবং ভিতরের ব্যাস সাধারণত এমন একটি যা নির্ধারণ করে যে একটি ব্যারেল কাটার পরে পুনরায় তৈরি করা দরকার কিনা। সরলতা, ওভালিটি এবং দৈর্ঘ্য সহনশীলতা একই যুক্তি অনুসরণ করে — এগুলি এই অর্থে আলোচনার যোগ্য যে আপনি স্ট্যান্ডার্ড ডিফল্টের চেয়ে কঠোরভাবে নির্দিষ্ট করতে পারেন, তবে আপনার জানা উচিত যে আপনি তা করছেন।
আপনি একটি অঙ্কন প্রতিশ্রুতি আগে সহনশীলতা ব্যান্ড আসলে স্ট্যাক আপ কিভাবে দেখতে চান, আমাদের EN 10305-2 সহনশীলতা নির্দেশিকা শ্রেণীতে সংখ্যার মাধ্যমে চলে এটি এমন একটি নিবন্ধ যা আমরা গ্রাহকদের পাঠাই যখন তারা জিজ্ঞাসা করে কেন 0.05 মিমি পার্থক্য গুরুত্বপূর্ণ।
বোর ফিনিশ তার নিজস্ব কথোপকথন প্রাপ্য. একটি কাঁচা ঠান্ডা-আঁকানো আইডি, একটি স্কাইভড এবং রোলার পোড়া বোর এবং একটি সজ্জিত বোর একটি পারস্পরিক সীলের অধীনে ভিন্নভাবে আচরণ করে। Honing অঙ্কন চিহ্ন মুছে ফেলে এবং একটি ক্রস-হ্যাচ ছেড়ে দেয় যা তেল ধারণ করে; রোলার বার্নিশিং একটি শক্ত, মসৃণ পৃষ্ঠ কিন্তু একটি ভিন্ন তেল-ধারণ প্রোফাইল ছেড়ে দেয়। উভয়ই H8 এবং Ra 0.4 µm আঘাত করতে পারে এবং সঠিক উত্তর নির্ভর করে স্ট্রোকের গতি, চাপ এবং সীলটি কতক্ষণ স্থায়ী হবে তার উপর।
 Honed এবং SRB হাইড্রোলিক সিলিন্ডার টিউব E355 মাঝারি চাপের হাইড্রোলিক সিলিন্ডারে সীল কার্যক্ষমতার জন্য honed H8 ID এবং Ra ≤0.4 μm ফিনিশ, বা ঐচ্ছিক SRB সহ কোল্ড-টানা ওয়েল্ডেড ব্যারেল টিউব। পণ্য দেখুন →
E355 অর্ডারগুলির সাথে আমরা যে সমস্যাগুলি দেখি তার বেশিরভাগই একটি স্পেসিফিকেশনে ফিরে আসে যা প্রায় সম্পূর্ণ ছিল। ক্রয় আদেশ বের হওয়ার আগে এগুলি চালান:
যান্ত্রিকভাবে এটি করতে পারে, এবং এটি প্রায়শই একটি পাতলা, হালকা প্রাচীরের পথ। কিন্তু উচ্চতর শক্তি সাধারণত C অবস্থায় নিম্ন প্রসারণের সাথে আসে, তাই E235-এ আরামদায়ক অপারেশন গঠনের জন্য E355-এ স্ট্রেস-মুক্ত বা অ্যানিলড অবস্থার প্রয়োজন হতে পারে। আপনি গ্রেড অদলবদল করার আগে গঠনের ধাপটি পরীক্ষা করুন।
সঠিকভাবে আঁকা পণ্যে নয়। ওয়েল্ডটি প্যারেন্ট টিউবে তৈরি করা হয় এবং তারপরে আঁকা হয়, যা সীমের মাইক্রোস্ট্রাকচারকে পরিমার্জিত করে এবং এর বৈশিষ্ট্যগুলিকে মূল ধাতুর কাছাকাছি নিয়ে আসে। সীমটি তখনই একটি কথা বলার পয়েন্ট হয়ে ওঠে যখন টিউবটি অঙ্কন ছাড়াই ঢালাই হিসাবে ব্যবহার করা হয়, যা সম্পূর্ণরূপে একটি ভিন্ন পণ্য।
যেমন-আঁকা বোরগুলি সাধারণত স্ট্যান্ডার্ড টলারেন্স ক্লাসের মধ্যে বসে। Honed এবং রোলার-বার্ন করা বোরগুলি নিয়মিতভাবে Ra 0.4 µm এর সাথে H8 এ পৌঁছায় এবং আকার এবং দৈর্ঘ্য জানা গেলে কেস-বাই-কেস ভিত্তিতে শক্ত কল করা সম্ভব।
EN 10305-2 E355 টিউব তিনটি উপাদান আলাদা হয়ে গেলে জটিল হয় না: স্ট্যান্ডার্ড আপনাকে বলে যে টিউবটি কীভাবে সহনশীল এবং বিতরণ করা হয়, গ্রেড আপনাকে বলে যে এটি কী বহন করবে, এবং বিতরণ শর্ত আপনাকে বলে যে এটি আপনার মেশিনে কীভাবে আচরণ করবে। বেশিরভাগ অসুবিধা তিনটিকে একক লেবেল হিসাবে বিবেচনা করা এবং মিলকে বাকি সিদ্ধান্ত নিতে দেওয়া থেকে আসে।
এটিও যেখানে একজন সরবরাহকারী তার রাখা উপার্জন করে। আমরা ফোনে বোর ফিনিশ এবং স্ট্রেস রিলিফের বিষয়ে দশ মিনিট সময় ব্যয় করতে চাই এমন একটি টিউবের কন্টেইনার যা স্ট্যান্ডার্ড পূরণ করে এবং এখনও কাজের সাথে খাপ খায় না। আপনি যদি ব্যারেল, শ্যাফ্ট বা স্ট্রাকচারাল অ্যাপ্লিকেশনের মাধ্যমে কাজ করেন এবং স্পেসিফিকেশনের উপর দ্বিতীয় মতামত চান, তাহলে অঙ্কনটি পাঠান — কথোপকথনে সাধারণত কিছু খরচ হয় না এবং এর থেকে অনেক বেশি সঞ্চয় হয়।

EN 10305-2 যথার্থ ওয়েল্ডেড ড্রাইভ শ্যাফ্ট টিউবিং – E355, E235, E420, E275 (Ø...

আমাদের EN 10305-2 কোল্ড ড্রন ওয়েল্ডেড (CDW) Honed এবং SRB টিউবগুলি আয়নার মত...

আমাদের হাইড্রোলিক সিলিন্ডার টিউবগুলি (CDW) EN 10305-2 E355 অনুযায়ী উত্পাদিত ...

আমাদের বিজোড় শক শোষক টিউবগুলি EN 10305-1 এ তৈরি করা হয় উচ্চ-মানের ইস্পাত যে...

EN 10305-3 E235 যথার্থ কনভেয়র রোলার টিউবিং – উপাদান পরিচালনার জন্য Ø60.3 x 2...

কোল্ড ড্রন সিমলেস (CDS) ইস্পাত টিউবগুলি EN 10305-1 অনুযায়ী তৈরি, E235 এবং E3...


